Produktionsprozesse automatisieren: sieben Prüfpunkte vor der Investitionsentscheidung
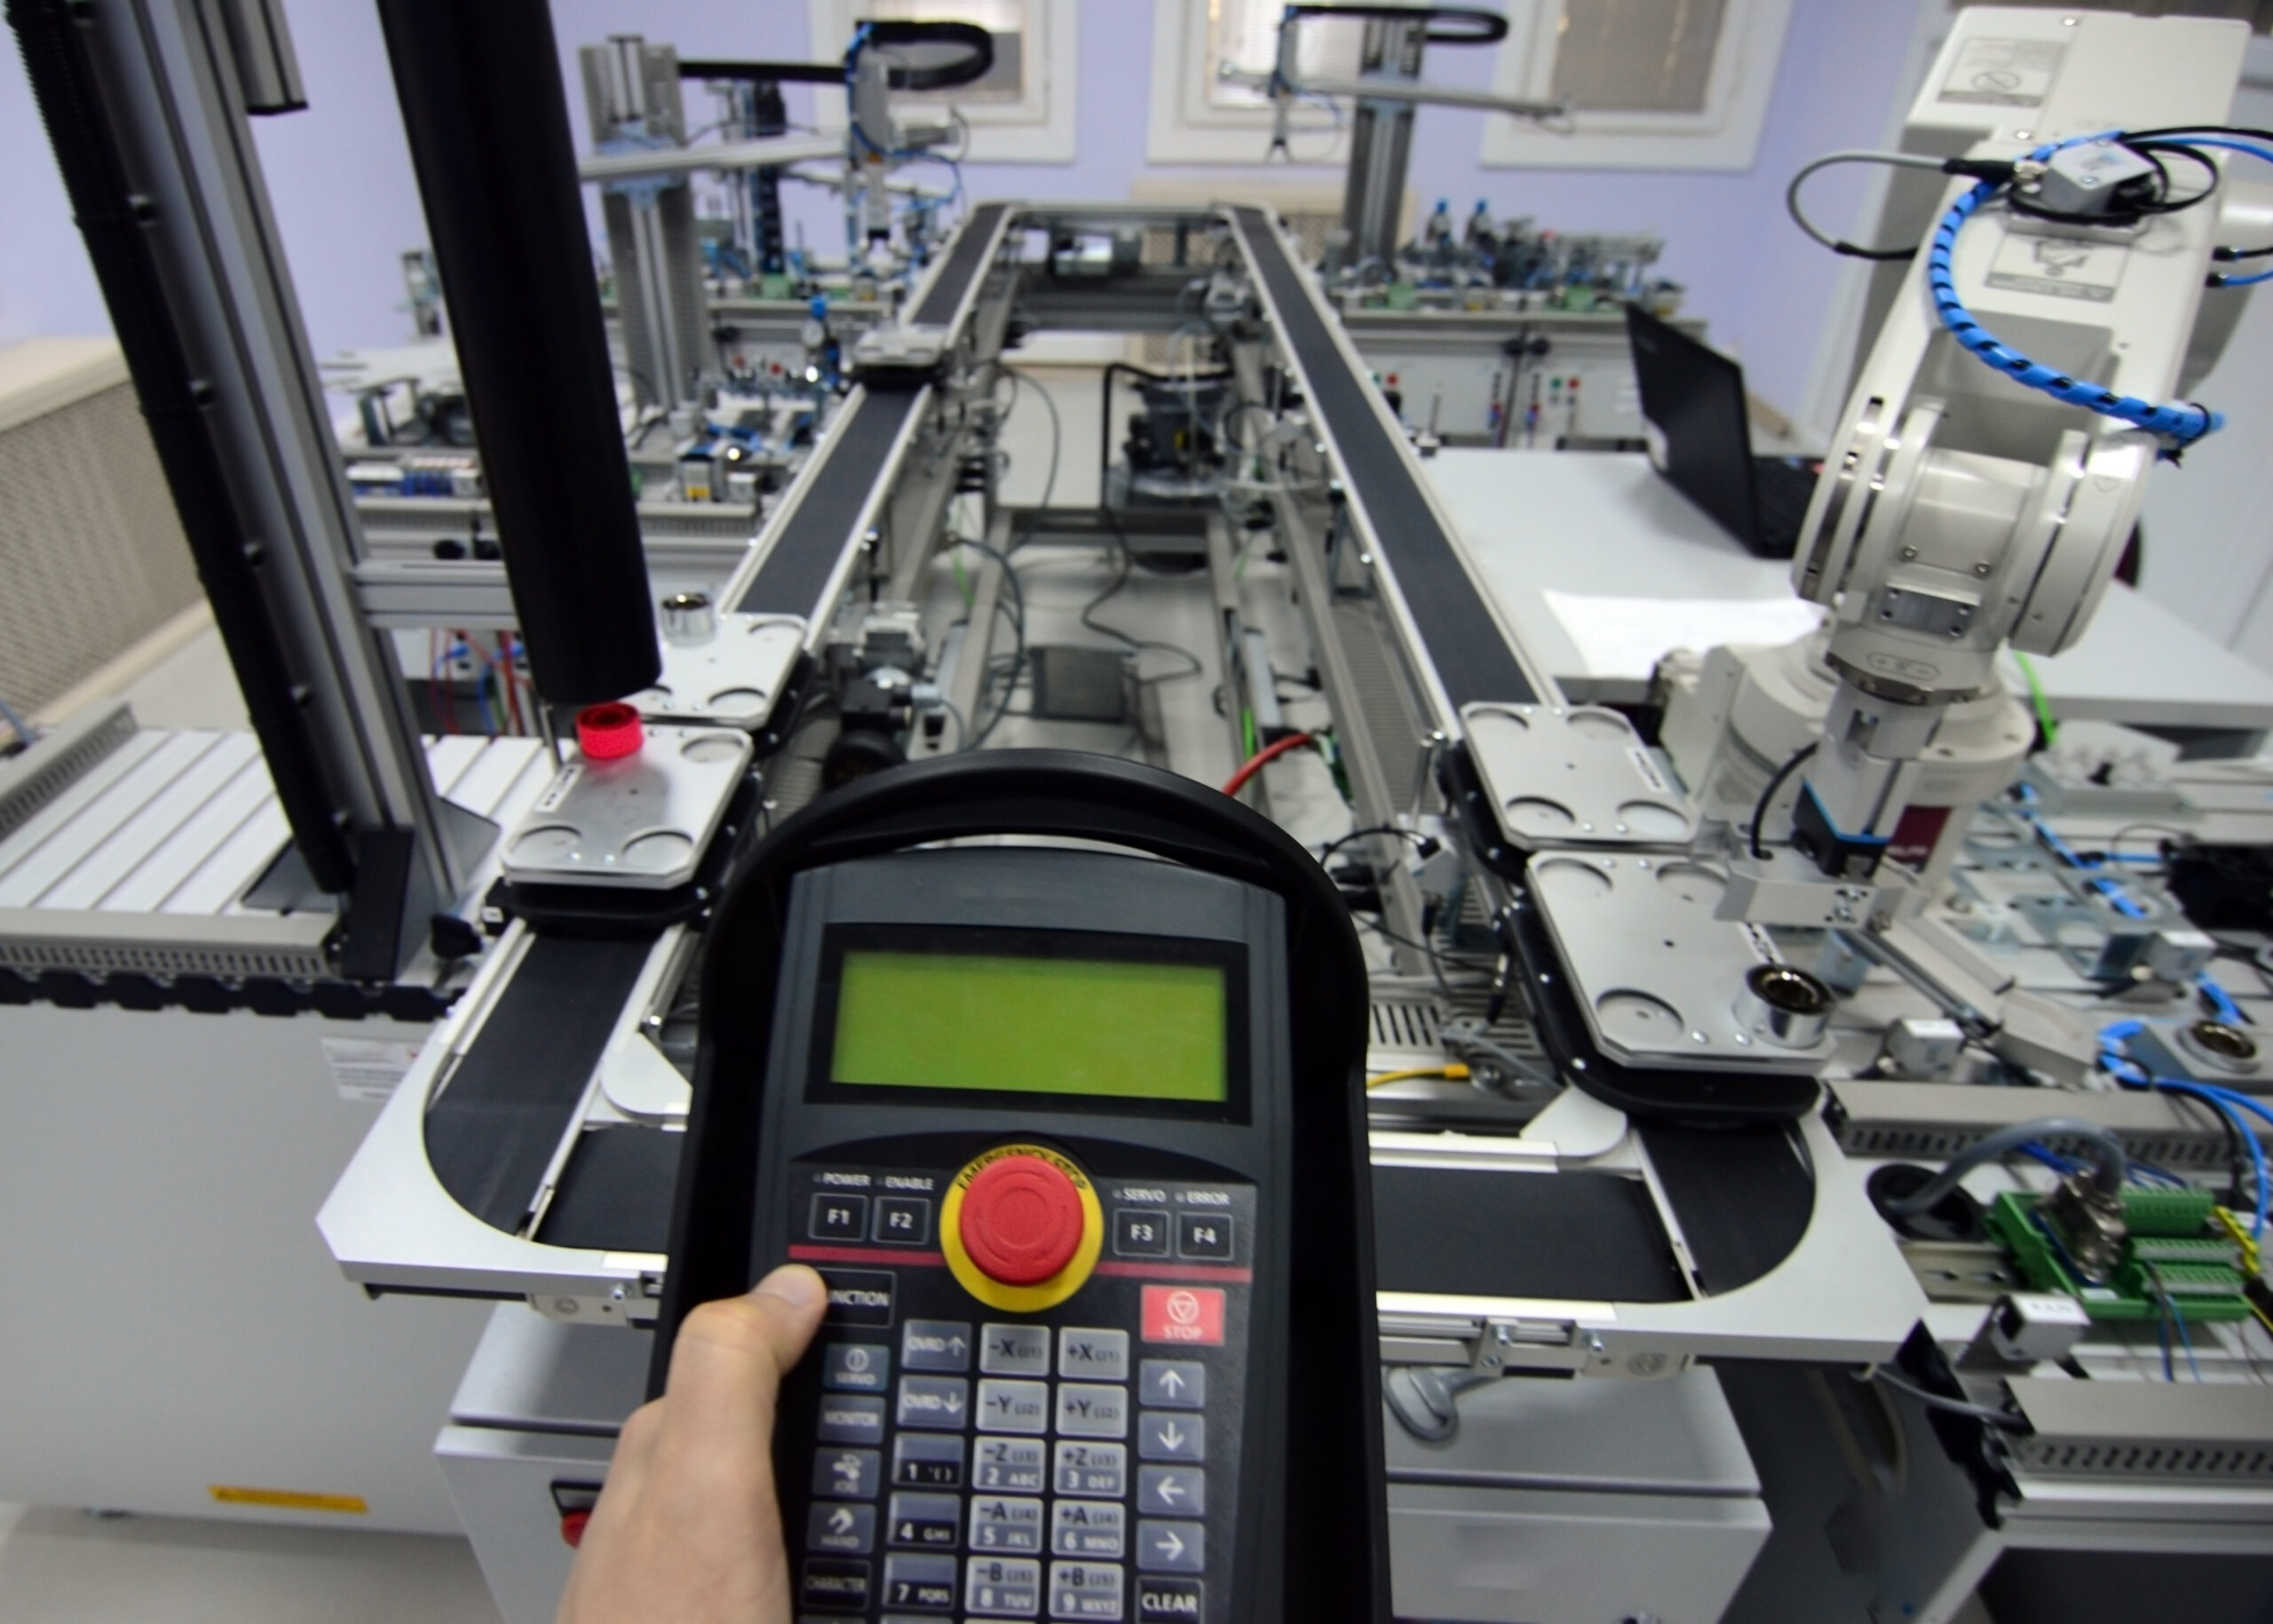
Automatisierung beginnt nicht mit der Auswahl eines Roboters oder einer SPS. Sie beginnt mit einer belastbaren Beschreibung des Prozesses, seiner Abweichungen und seiner Risiken. Wer diese Vorarbeit überspringt, verlagert offene Fragen in Konstruktion, Inbetriebnahme und Abnahme – also in Projektphasen, in denen Änderungen besonders aufwendig sind. Die folgenden sieben Prüfpunkte helfen Produktionsverantwortlichen, Sicherheitsingenieuren und technischen Einkäufern, Investitionen systematisch vorzubereiten.
(industrietreff) -
1. Den richtigen Prozess auswählen
Ein hoher manueller Aufwand allein macht einen Prozess noch nicht zum geeigneten Automatisierungskandidaten. Zu prüfen sind Wiederholbarkeit, Varianten, Taktanforderungen, Qualitätsmerkmale, Störhäufigkeit und Materialeigenschaften. Besonders relevant ist die reale Arbeit: Wie oft muss nachgerichtet, gereinigt, entstört oder nachgearbeitet werden? Ein nominell stabiler Ablauf kann im Schichtbetrieb zahlreiche Ausnahmen enthalten, die eine automatische Lösung erheblich erschweren. Hilfreich ist deshalb eine Prozessaufnahme über mehrere Produkte und Schichten hinweg. Sie sollte Eingaben, Ausgaben, Eingriffe, Ausschussursachen und Abhängigkeiten zu vor- und nachgelagerten Stationen erfassen. Für die anschließende Strukturierung bietet ein ausführlicher Leitfaden zur Automatisierung von Produktionsprozessen eine geeignete fachliche Orientierung. Erst wenn Prozessgrenzen und gewünschte Ergebnisse eindeutig sind, sollte das Projektteam mögliche Technologien vergleichen.
2. Machbarkeit und Wirtschaftlichkeit getrennt bewerten
Technische Machbarkeit beantwortet die Frage, ob sich ein Ablauf unter definierten Bedingungen automatisieren lässt. Die Investitionsentscheidung verlangt zusätzlich eine wirtschaftliche und operative Bewertung. Neben Maschinen, Robotik und Steuerung gehören Zuführung, Greifer, Sensorik, Schutzeinrichtungen, Integration, Dokumentation, Schulung, Ersatzteile und geplante Stillstände in die Betrachtung. Auch der Aufwand für Variantenwechsel und Instandhaltung darf nicht fehlen. Sinnvoll sind mehrere Szenarien statt eines einzelnen optimistischen Business Case: Nennbetrieb, reduzierte Ausbringung und ein Fall mit häufigeren Störungen. Bei gebrauchten Anlagen muss die Unsicherheit über Konfiguration und Unterlagen gesondert berücksichtigt werden; die technische Bewertung einer Maschine mit unvollständiger Dokumentation kann dabei zum eigenständigen Modernisierungsprojekt werden. Eine Investition ist erst belastbar, wenn Annahmen, Reserven und Ausschlusskriterien dokumentiert sind.
3. Sicherheitsanforderungen in das Konzept integrieren
Die Risikobeurteilung darf nicht erst nach Abschluss der Konstruktion beginnen. Nach ISO 12100 werden Maschinengrenzen, Lebensphasen, Tätigkeiten, Gefährdungssituationen und vernünftigerweise vorhersehbare Fehlanwendungen systematisch betrachtet. Daraus folgen konstruktive Maßnahmen, technische Schutzmaßnahmen und Benutzerinformationen. Sicherheitsbezogene Teile der Steuerung sind anschließend passend zur jeweiligen Sicherheitsfunktion auszulegen und zu validieren, beispielsweise unter Bezug auf ISO 13849. Entscheidend ist nicht die Leistungsfähigkeit einzelner Komponenten, sondern ihr Zusammenwirken im System. Ebenso wichtig ist die Bedienbarkeit: Wenn Störungsbeseitigung oder Umrüstung nur mit umständlichen Abläufen möglich sind, kann später ein Anreiz zur Manipulation entstehen. Eine Analyse der Ursachen für das Umgehen von Schutzeinrichtungen zeigt, warum Zugänglichkeit, Restart-Logik und Produktionsorganisation bereits in die Spezifikation gehören. Restrisiken bleiben zu dokumentieren und angemessen zu behandeln.
4. Einen Teststand mit klaren Abbruchkriterien aufbauen
Bei neuen Fügeverfahren, schwankenden Werkstücken, anspruchsvoller Bildverarbeitung oder ungeklärtem Materialhandling reduziert ein Teststand technische Unsicherheit. Er sollte nicht nur den idealen Zyklus demonstrieren, sondern Randfälle prüfen: ungünstige Toleranzen, Verschmutzung, Unterbrechungen, Wiederanlauf, Produktwechsel und fehlerhafte Teile. Vor Testbeginn werden messbare Kriterien festgelegt, etwa Prozesszeit, Erkennungsqualität, erforderliche Bedienereingriffe und Verhalten bei Störungen. Auch Schnittstellen müssen in einer realitätsnahen Konfiguration erprobt werden. Soll Software Entscheidungen, Sperren oder Chargeninformationen verarbeiten, ist zu klären, ob ein Standardsystem genügt oder eine dedizierte industrielle Softwarelösung für kritische Prozesslogik erforderlich wird. Ein erfolgreicher Versuch ist kein Vorführzyklus, sondern ein dokumentierter Nachweis, dass die Projektannahmen innerhalb festgelegter Grenzen tragfähig sind.
5. Integrator und Verantwortungsgrenzen prüfen
Ein Integrator sollte nicht nur Komponenten anbieten, sondern Annahmen hinterfragen und Verantwortungsgrenzen sichtbar machen. Die Ausschreibung muss festlegen, wer Mechanik, Elektrik, Software, Sicherheit, Dokumentation, Validierung und Einbindung in die Bestandsanlage verantwortet. Zu bewerten sind vergleichbare Referenzprojekte, verfügbare Engineering-Ressourcen, Änderungsmanagement, Ersatzteilkonzept und Unterstützung nach der Inbetriebnahme. Besondere Aufmerksamkeit verdienen Schnittstellen zwischen Lieferanten: Wer definiert Stopp- und Startsequenzen, gemeinsame Betriebsarten und übergeordnete Sicherheitsfunktionen? Ebenso früh ist zu bestimmen, welcher Weg der Konformitätsbewertung für das konkrete Produkt oder die integrierte Gesamtheit einschlägig ist. Die Entscheidung über die Beteiligung einer Benannten Stelle oder interne Fertigungskontrolle darf weder aus Gewohnheit noch erst kurz vor der CE-Kennzeichnung getroffen werden. Die Verantwortung des Herstellers wird durch externe Unterstützung nicht ersetzt.
6. Elektrik, Kommunikation und Cyberrisiken spezifizieren
Automation verbindet Steuerungen, Antriebe, Bediengeräte, Produktionssoftware und häufig Fernwartung. Deshalb muss die Spezifikation Kommunikationswege, Benutzerrollen, Versionierung, Datensicherung, Diagnose und Verhalten bei Verbindungsverlust beschreiben. Änderungen an Programmen oder Parametern benötigen geregelte Freigaben sowie eine nachvollziehbare Rückfallstrategie. Hinweise zur Planung sicherer Software-Updates in der Produktionsumgebung sind besonders relevant, wenn Verfügbarkeit und Datenkonsistenz gleichzeitig erhalten werden sollen. Zusätzlich ist zu bewerten, welche Cyberanforderungen für Produkt, Architektur und Lebenszyklus gelten; eine produktbezogene Einordnung des Cyber Resilience Act für Maschinenhersteller kann hierfür einen Ausgangspunkt liefern. Auch klassische Elektrotechnik bleibt zentral: Einspeisegrenzen, Schutzleiterführung und Potenzialausgleich müssen konstruktiv festgelegt werden. Die Auslegung des Schutzes gegen elektrischen Schlag nach IEC 60204-1 sollte daher vor Montage und Prüfung erfolgen, nicht als nachträgliche Korrektur.
7. Abnahme als Prüfprogramm vorbereiten
Die Abnahme beginnt mit der Spezifikation. Jede wesentliche Anforderung sollte einem prüfbaren Kriterium zugeordnet sein: Leistung, Qualität, Betriebsarten, Störungsbehandlung, Sicherheitsfunktionen, Dokumentation und Schulung. Beim Factory Acceptance Test werden Funktionen und definierte Fehlerfälle beim Lieferanten geprüft; der Site Acceptance Test bestätigt anschließend Installation, Schnittstellen und Verhalten unter realen Betriebsbedingungen. Offene Punkte benötigen Verantwortliche, Fristen und Regeln für Wiederholungsprüfungen. Zur Dokumentation gehören je nach Projekt unter anderem Pläne, Softwarestände, Parameterlisten, Risikobeurteilung, Validierungsnachweise, Betriebsanleitung und Prüfprotokolle. Die CE-Kennzeichnung ist dabei kein Ersatz für technische Prüfung und begründet keine automatische Sicherheit. Eine belastbare Abnahme zeigt vielmehr, dass die vereinbarten Funktionen innerhalb ihrer Grenzen arbeiten und die festgelegten Schutzmaßnahmen nachvollziehbar umgesetzt wurden.
Investieren, wenn die Annahmen prüfbar sind
Eine gute Automatisierungsentscheidung beruht weder auf Technikbegeisterung noch auf einer einzelnen Amortisationszahl. Sie verbindet Prozesskenntnis, Machbarkeit, Sicherheit, Systemintegration und Abnahme zu einer durchgängigen Entscheidungskette. Sind Varianten, Störungen, Verantwortlichkeiten oder Nachweise noch ungeklärt, sollte das Projekt nicht künstlich beschleunigt werden. Oft ist ein begrenzter Teststand oder eine zusätzliche Konzeptphase wirtschaftlicher als spätere Umbauten an einer fertigen Anlage. Investitionsreife ist erreicht, wenn das Team erklären kann, welcher Prozess automatisiert wird, unter welchen Randbedingungen er funktioniert, wie Risiken reduziert werden, wer welche Systemgrenze verantwortet und anhand welcher Kriterien die Lösung abgenommen wird.
Unternehmensinformation / Kurzprofil:


Datum: 10.11.2026 - 13:00 Uhr
Sprache: Deutsch
News-ID 2267907
Anzahl Zeichen: 0
Kontakt-Informationen:
Kategorie:
Automatisierungstechnik
Diese HerstellerNews wurde bisher 0 mal aufgerufen.
CNC-Fertigung im Fokus: Faktoren für Qualität und Prozesssicherheit ...
Die CNC-Fertigung steht heute wie kaum ein anderes Feld für Präzision, Zuverlässigkeit und Innovationskraft in der industriellen Fertigungstechnik. Doch was macht eigentlich die Qualität in der CNC-Technik aus? Welche Stellschrauben sorgen für k ...Hochpräzise CNC-Bearbeitung für moderne Verteidigungs- und Industrieproduktion ...
Die moderne Verteidigungs- und Sicherheitsindustrie ist auf hochpräzise CNC-Bearbeitung angewiesen, da selbst kleine Fertigungsfehler Sicherheit, Haltbarkeit und Leistung beeinträchtigen können. Mit mehr als 75 Jahren Erfahrung bietet HP Kaysser f ...Wie findet man die passende Monteurwohnung in Frankfurt am Main für Mitarbeiter ...
Welche Lage macht den Alltag einfacher? Wer in Frankfurt arbeitet, verbringt schnell viel Zeit im Verkehr. Darum achten Firmen bei Monteurwohnungen oft zuerst auf die Lage. Unterkünfte nahe Industriegebieten oder mit guter S-Bahn-Anbindung sind gef ...Partnerschaft für KI-gestützte Qualitätsprüfung: HELDELE Automation und 36ZERO Vision bündeln Kompetenzen
wenglor präsentiert weltweit leistungsstärkste LED-Balkenbeleuchtung ihrer Klasse für Machine Vision
CHAINWAY UR1A – UHF | RAIN - RFID Reader mit integrierter Antenne
IDCRAFT erweitert Portfolio um Tags & Labels von HID Global